Пензенские ученые запатентовали технологию, снижающую брак при обработке металлов
Разработка уже прошла испытания на трех предприятиях.
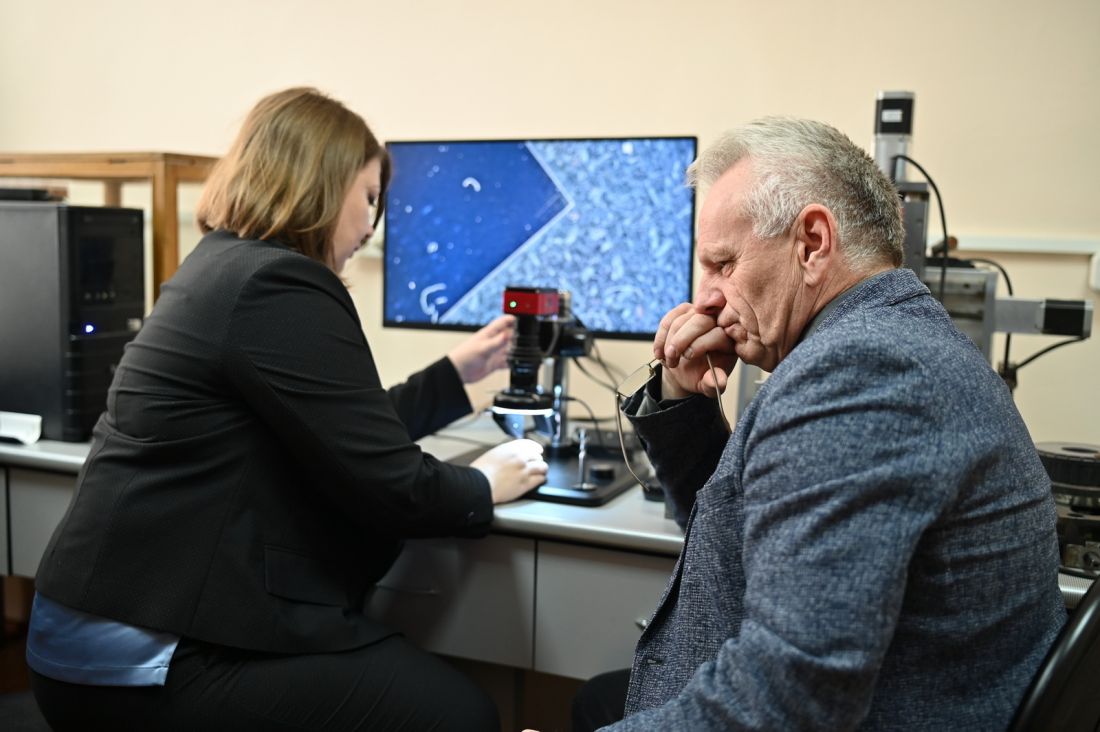
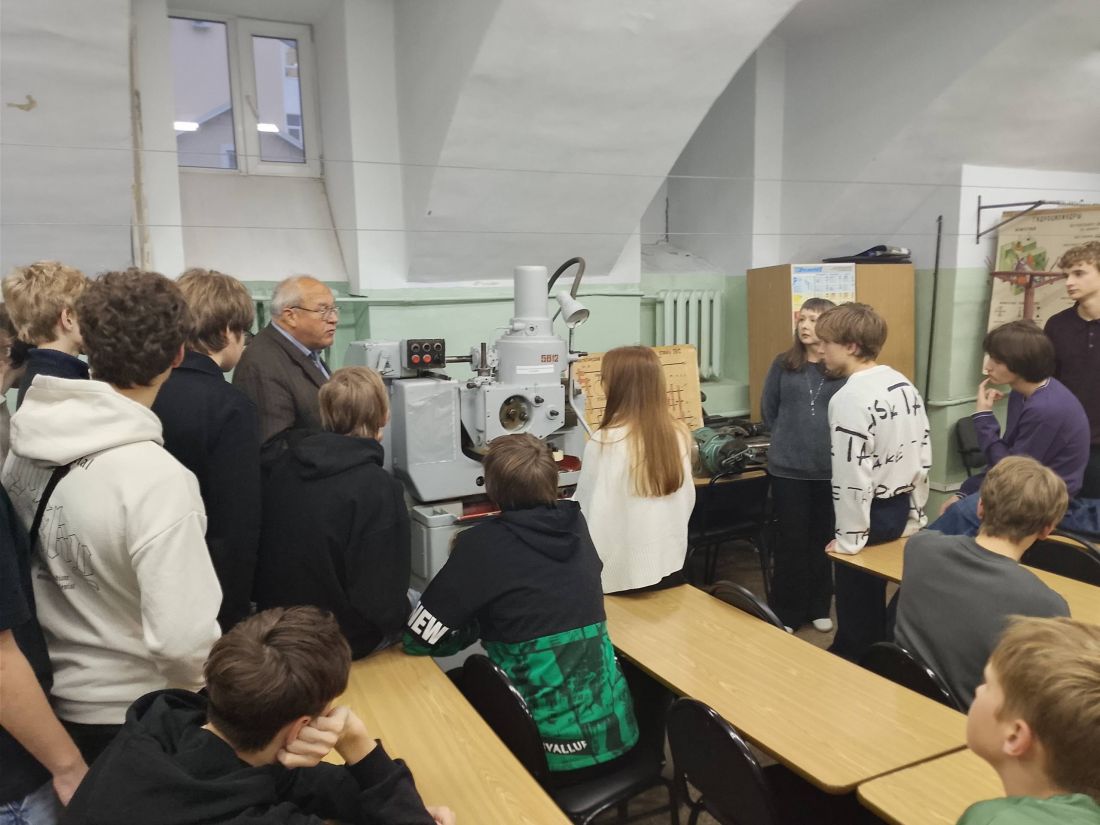
Фото: скриншот - https://pnzgu.ru/news/2026/11/5/9322886.
Ученые Пензенского государственного университета запатентовали способ глубинного профильного шлифования, который позволяет избежать перегрева и «засаливания» алмазного круга при обработке труднообрабатываемых материалов. Разработка уже прошла испытания на трех предприятиях, сообщает ТАСС со ссылкой на вуз.
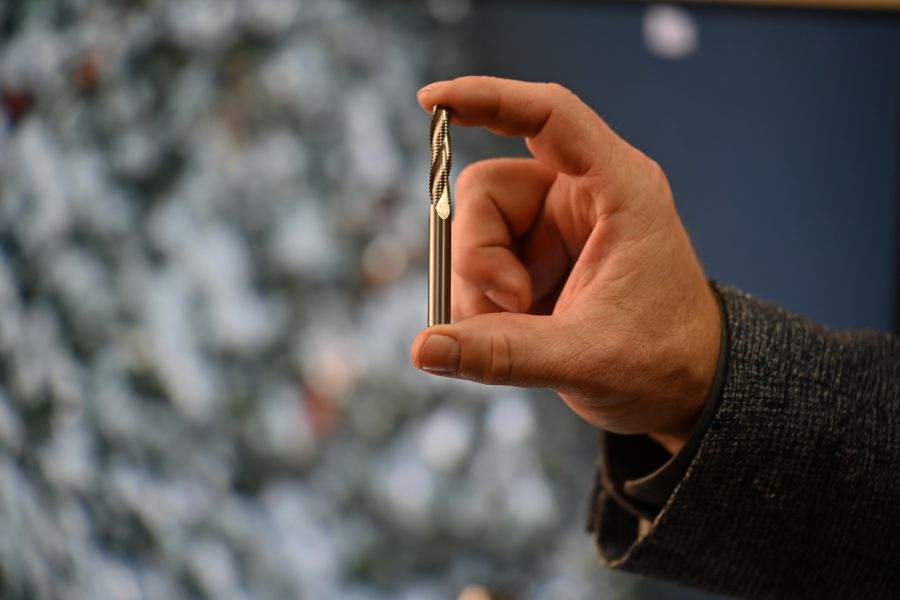
Алмазное профильное шлифование считается одним из самых эффективных методов изготовления высокоточного инструмента и деталей сложной геометрии. Таким способом производят кольца прядильных машин, дорожки подшипниковых узлов, хирургические инструменты и буровые коронки. Однако алмазные круги чувствительны к перегреву, который возникает из-за «засаливания» – забивания межзернового пространства стружкой. Сейчас производители подбирают режимы обработки методом проб и ошибок, что ведет к затратам на брак и затягивает технологическую подготовку.
Решение предложил коллектив кафедры «Технологии и оборудование машиностроения» Политехнического института ПГУ под руководством заведующего кафедрой, доктора технических наук, профессора Александра Зверовщикова. Ученые построили 3D-модели реальной поверхности абразивного круга с учетом геометрии алмазных зерен и объема межзернового пространства. Они измерили углы при вершине зерен и рассчитали объемы межзерновых промежутков более чем для 100 алмазных кругов различных типов.
«На основе этих данных были созданы цифровые модели, позволившие вывести методику определения допустимой подачи круга. Эта методика математически определяет максимально возможные режимы обработки, при которых исключается перегрев, "засаливание" и появление тепловых дефектов на поверхности изделия», – рассказал Александр Зверовщиков.
Разработку можно применять к любым алмазным кругам независимо от типа связки и зернистости. В патенте содержатся таблицы с анализом количества зерен и коэффициентами теплообмена для разных типов связки.
Способ испытали на базе трех пензенских предприятий, специализирующихся на высокоточном инструменте и обработке твердых сплавов. При соблюдении расчетных параметров дефекты не возникали, брак не был обнаружен ни на одном опытном образце. Трудоемкость изготовления инструмента снизилась на 9–12%.
Для внедрения на предприятиях ученые разработали специализированную компьютерную программу. Достаточно ввести данные об используемом круге и обрабатываемом изделии, и система рассчитает оптимальные режимы шлифования. Предприятия уже ведут переговоры о внедрении технологии. В планах исследователей – распространить принципы математического моделирования на другие виды шлифования.